ຂ່າວ

ຂະບວນການຜະລິດ Bolt

2026-06-16

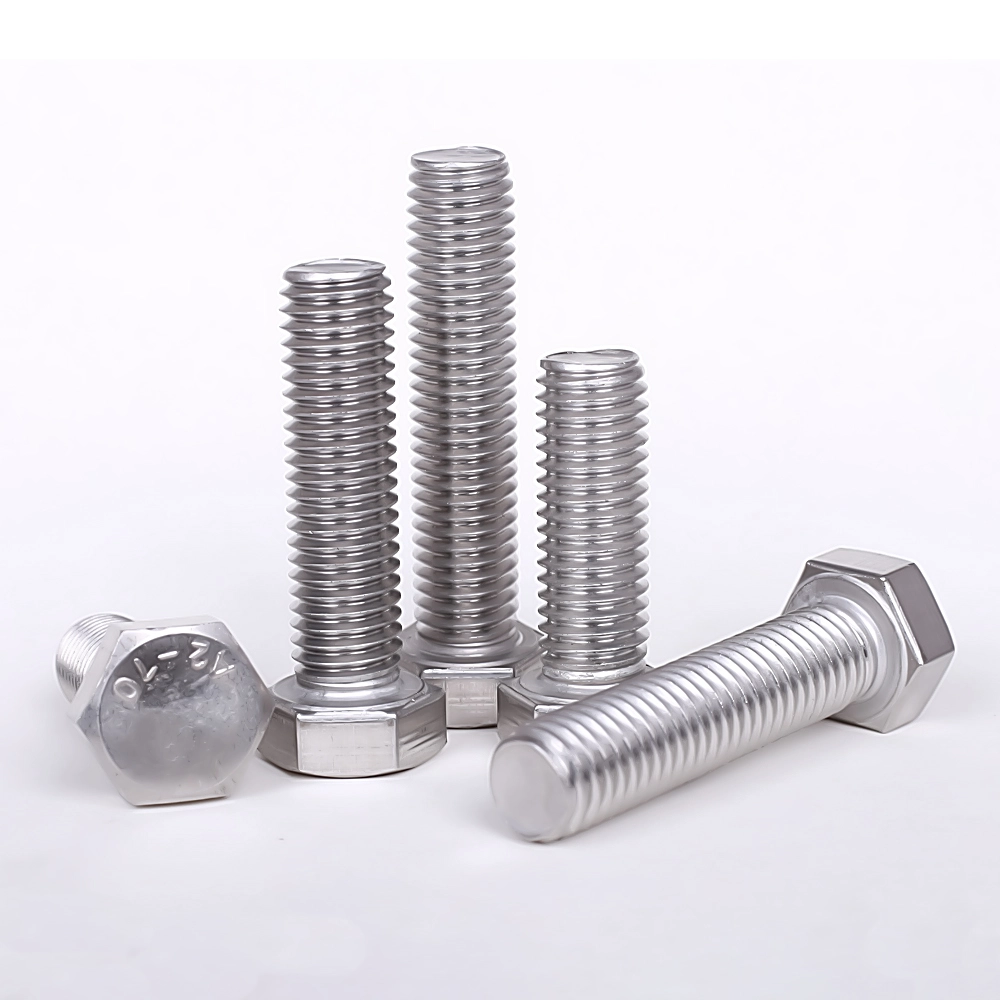
Boltsໄດ້ຖືກຈັດປະເພດເປັນ bolts ເຫຼັກກາກບອນປະຊຸມສະໄຫມ, bolts ທີ່ມີຄວາມເຂັ້ມແຂງສູງ (ເກຣດ 8.8, 10.9, ແລະ 12.9), ແລະ bolts ສະແຕນເລດ. ໃນຂະນະທີ່ຂະບວນການຜະລິດພື້ນຖານແມ່ນຄ້າຍຄືກັນສ່ວນໃຫຍ່, bolts ທີ່ມີຄວາມເຂັ້ມແຂງສູງຮຽກຮ້ອງໃຫ້ມີຂັ້ນຕອນການປິ່ນປົວຄວາມຮ້ອນເພີ່ມເຕີມ, ໃນຂະນະທີ່ bolts ສະແຕນເລດໄດ້ຮັບການ pickling ແລະ passivation. 

I. ການກວດກາວັດຖຸດິບທີ່ເຂົ້າມາ

ວັດຖຸດິບ: ເຫຼັກເສັ້ນ (ເຫຼັກ coiled); ຊັ້ນຮຽນຂອງວັດສະດຸປະກອບມີ Q235, 45#, 40Cr, 35CrMo, ແລະ 304/316 ສະແຕນເລດ.

ການກວດກາດ້ວຍສາຍຕາ: ກວດເບິ່ງຮອຍແຕກ, ຂີ້ໝ້ຽງ, ຫຼືຮອຍແຕກຂອງພື້ນຜິວ.

ການ​ທົດ​ສອບ Physicochemical​: ການ​ວິ​ເຄາະ​ສະ​ເປກ​ຂອງ​ວັດ​ສະ​ດຸ​, ຄວາມ​ເຂັ້ມ​ແຂງ tensile​, ແລະ​ຄວາມ​ແຂງ​.

ການຢັ້ງຢືນມິຕິລະດັບ: ໃຫ້ແນ່ໃຈວ່າເສັ້ນຜ່າສູນກາງຂອງສາຍກົງກົງກັບຂໍ້ກໍາຫນົດເປົ່າຂອງ bolt.


II. Wire Drawing (Cold Drawing)

ເສັ້ນຜ່າສູນກາງຂອງເສັ້ນລວດເບື້ອງຕົ້ນແມ່ນໃຫຍ່ເກີນໄປ ແລະຕ້ອງຖືກດຶງລົງໄປຫາເສັ້ນຜ່າສູນກາງເປົ່າມາດຕະຖານ.

ການດອງ: ການແຊ່ນ້ໍາກົດ hydrochloric ເພື່ອເອົາຂະຫນາດຂອງຫນ້າດິນແລະ rust.

ການເຮັດໃຫ້ເປັນກາງ, ການລ້າງນໍ້າ, ແລະຟອສເຟດ: ການສ້າງຟິມຟອສເຟດທີ່ຫລໍ່ລື່ນຢູ່ເທິງພື້ນຜິວ.

Saponification: ການ​ນໍາ​ໃຊ້​ຂອງ​ຝຸ່ນ lubricating ເພື່ອ​ຫຼຸດ​ຜ່ອນ​ການ​ສວມ​ໃສ່​ໃນ​ຫົວ​ເຢັນ​ຕາຍ​.

ການແຕ້ມຮູບເຢັນ: ການແຕ້ມຮູບຫຼາຍຄັ້ງເພື່ອຫຼຸດຜ່ອນເສັ້ນຜ່າສູນກາງຂອງສາຍໄຟໄປຫາຂະຫນາດການປຸງແຕ່ງເປົ້າຫມາຍ.

Coiling: ສາຍແມ່ນບາດແຜເຂົ້າໄປໃນ coils, ພ້ອມທີ່ຈະຫົວເຢັນ.


III. Cold Heading (ຂະບວນການຫຼັກ: ການສ້າງຫົວ bolt ແລະ shank ຫວ່າງເປົ່າໃນການດໍາເນີນງານຫນຶ່ງ)

ໃຊ້ເຄື່ອງຈັກຫົວເຢັນຫຼາຍສະຖານີ; ກອບເປັນຈໍານວນເກີດຂຶ້ນໂດຍຜ່ານການ extrusion ຢູ່ໃນອຸນຫະພູມຫ້ອງ (ບໍ່ມີຄວາມຮ້ອນ).

ການໃຫ້ອາຫານແລະການຕັດ: ຫຼັກຊັບສາຍໄດ້ຖືກຕັດກັບຄວາມຍາວທັງຫມົດທີ່ຕ້ອງການ.

ການດີໃຈຫລາຍຄັ້ງທໍາອິດ (ທາງສ່ວນຫນ້າຂອງຫົວ): extrusion ເບື້ອງຕົ້ນເພື່ອສ້າງຮູບຮ່າງຂອງຫົວ.

ການດີໃຈຫລາຍທີສອງ (ຫົວຂໍ້ສໍາເລັດຮູບ): ປະກອບເປັນຫົວ hex, ຫົວມົນ, ຫຼືຫົວ pan; ພ້ອມກັນຫຼຸດຜ່ອນເສັ້ນຜ່າສູນກາງ shank ແລະປະກອບເປັນ chamfer ໄດ້.

Ejection: ຜະລິດ bolt ກ້ຽງ-shank ເປົ່າ (unthreaded).

ການຄວບຄຸມຂໍ້ບົກພ່ອງ: ກວດເບິ່ງການແຕກຂອງຫົວ, ຫົວນອກສູນ, ຄວາມຍາວຂອງ shank ບໍ່ສອດຄ່ອງ, ແລະ burrs.


IV. ການມ້ວນກະທູ້ (ການປະມວນຜົນກະທູ້)

ຈໍາແນກໄດ້ໂດຍການມ້ວນກະທູ້ (ສໍາລັບ bolts ຄວາມແມ່ນຍໍາສູງ, ມີຄວາມເຂັ້ມແຂງສູງ) ທຽບກັບ rolling thread ຮາບພຽງ (ສໍາລັບ bolts ມາດຕະຖານ).

ການໂຫຼດຫວ່າງເປົ່າ, ການຈັດຕໍາແຫນ່ງ, ແລະ clamping.

ເຊືອກມ້ວນສອງໂຕຈະຫມຸນເຂົ້າກັນເພື່ອຂັດເສັ້ນດ້າຍມາດຕະຖານພາຍນອກໃສ່ shank.

ການກວດສອບເສັ້ນດ້າຍ (ໄປ/ບໍ່ໄປ): ຮັບປະກັນຄວາມຖືກຕ້ອງຂອງກະທູ້.

Deburring: ການໂຍກຍ້າຍຂອງ burrs ຈາກຂອບ thread.


V. ການປິ່ນປົວຄວາມຮ້ອນ (ຕ້ອງການພຽງແຕ່ສໍາລັບຄວາມເຂັ້ມແຂງສູງbolts, ຊັ້ນຮຽນທີ 4.8 ແລະສູງກວ່າ; ທາງເລືອກສໍາລັບມາດຕະຖານເກຣດ 4.8 bolts)

ຈຸດ​ປະ​ສົງ​: ເພື່ອ​ເສີມ​ຂະ​ຫຍາຍ​ຄວາມ​ເຂັ້ມ​ແຂງ​, ແຂງ​, ແລະ​ຄວາມ​ເຄັ່ງ​ຄັດ​, ບັນ​ລຸ​ໄດ້ ... 8.8 / 10.9 / 12.9 ຊັ້ນ​ກໍາ​ລັງ​ຄວາມ​ເຂັ້ມ​ແຂງ

1. ການດັບ

ເຮັດຄວາມຮ້ອນໃນເຕົາຕາຫນ່າງສາຍແອວເຖິງ 800-900 ອົງສາ C, ປະຕິບັດຕາມໂດຍການເຮັດຄວາມເຢັນຂອງນ້ໍາມັນຢ່າງໄວວາເພື່ອເພີ່ມຄວາມແຂງ.

2. Tempering

Reheated ແລະຖືຢູ່ໃນອຸນຫະພູມປານກາງເພື່ອບັນເທົາຄວາມກົດດັນ quenching ພາຍໃນແລະປ້ອງກັນການແຕກຫັກ brittle.

3. ຄວາມເຢັນ & ການໄຫຼອອກ

ການກວດກາການປິ່ນປົວຫຼັງຄວາມຮ້ອນຂອງຄວາມແຂງແລະຈຸລະພາກ; ພາກສ່ວນທີ່ບໍ່ສອດຄ່ອງແມ່ນເຮັດໃຫມ່.


VI. ການ​ປິ່ນ​ປົວ​ຫນ້າ​ດິນ (ການ corrosion / ການ​ປົກ​ປັກ​ຮັກ​ສາ rust​; ຂະ​ບວນ​ການ​ຄັດ​ເລືອກ​ໂດຍ​ອີງ​ໃສ່​ຄວາມ​ຕ້ອງ​ການ​)

1. Electro-galvanizing (bolts ມາດຕະຖານ)

Degreasing → Pickling → Activation → Zinc plating → Passivation (ສີຟ້າ-ຂາວ, iridescent, ສີດໍາ) → sealing

ຂໍ້ດີ: ຄ່າໃຊ້ຈ່າຍຕ່ໍາ; ຂໍ້ເສຍ: ຄວາມອ່ອນໄຫວຕໍ່ກັບການ embrittlement hydrogen ຢູ່ໃນອຸນຫະພູມສູງ; electro-galvanizing ແມ່ນຫ້າມສໍາລັບ bolts 10.9 / 12.9 ທີ່ມີຄວາມເຂັ້ມແຂງສູງ.

2. ການຈຸ່ມ Galvanizing (ອຸດສາຫະກໍາພະລັງງານ & bolts ກາງແຈ້ງທີ່ມີຫນ້າທີ່ຫນັກ)

Pickling & fluxing → dipping zinc ອຸນຫະພູມສູງ; ການເຄືອບຫນາ, ການຕໍ່ຕ້ານ corrosion ທີ່ດີເລີດ; ກະທູ້ຕ້ອງການການເຮັດຄວາມສະອາດຫລັງຂະບວນການ.

3. Dacromet / Geomet (ສໍາລັບ bolts ທີ່ມີຄວາມເຂັ້ມແຂງສູງ)

ບໍ່​ມີ​ການ embrittlement hydrogen​; ການຕໍ່ຕ້ານ rust ດີກວ່າເມື່ອທຽບກັບ galvanizing; ສີດເກືອ; ທາງເລືອກຕົ້ນຕໍສໍາລັບພະລັງງານໃຫມ່ແລະອົງປະກອບຂອງລົດຍົນທີ່ມີຄວາມເຂັ້ມແຂງສູງ.

4. Blackening / Bluing (ລາຄາຕໍ່າສຸດ bolts indoor)

oxidation ເປັນດ່າງ; ການປົກປ້ອງ rust ໃນໄລຍະສັ້ນເທົ່ານັ້ນ; ບໍ່ມີຊັ້ນເຄືອບ.

5. ສະແຕນເລດສະເພາະ: Pickling & Passivation

ເອົາຂະໜາດການປຸງແຕ່ງ/ອອກໄຊ; ເສີມຂະຫຍາຍການຕໍ່ຕ້ານ rust ຂອງສະແຕນເລດ.


VII. ການ​ກວດ​ກາ​ຢ່າງ​ເຕັມ​ທີ່​ແລະ​ການ​ຄັດ​ເລືອກ​

ການກວດກາສາຍຕາ (100%): ຮອຍແຕກ, ຮອຍແຕກ, ຮອຍແຕກ, ການປອກເປືອກເຄືອບ.

ການກວດສອບຂະຫນາດ: ຄວາມຍາວທັງຫມົດ, hex width ໃນທົ່ວແປ, ຄວາມຫນາ, thread ເສັ້ນຜ່າກາງນອກ.

ການກວດສອບຈຸດກົນຈັກ: ຄວາມເຂັ້ມແຂງ tensile, ຄວາມເຂັ້ມແຂງຜົນຜະລິດ, ຄວາມແຂງ, ການທົດສອບແຮງບິດ.

ເຄື່ອງຈັດຮຽງ Optical: ການຈັດຮຽງອັດຕະໂນມັດເພື່ອເອົາຊິ້ນສ່ວນທີ່ຜິດປົກກະຕິ.

VIII. ການອົບອົບດ້ວຍໄຮໂດຣເຈນ (ບັງຄັບໃຊ້ສົ້ນເຫຼັກທີ່ມີຄວາມເຂັ້ມແຂງສູງ galvanized)

ອົບທີ່ອຸນຫະພູມ 200–230 ອົງສາເຊ ເປັນເວລາ 2–4 ຊົ່ວໂມງພາຍໃນ 24 ຊົ່ວໂມງຂອງການເຄືອບເພື່ອກໍາຈັດການເສື່ອມຂອງໄຮໂດຣເຈນ ແລະ ປ້ອງກັນການກະດູກຫັກທີ່ເກີດຈາກຄວາມກົດດັນ.


IX. ການຫຸ້ມຫໍ່ & ສາງ

ຫຸ້ມຫໍ່ໂດຍສະເພາະແລະເກຣດ; labeled (ຂໍ້​ກໍາ​ນົດ​, ຄວາມ​ເຂັ້ມ​ແຂງ​, ອຸ​ປະ​ກອນ​ການ​, ຈໍາ​ນວນ batch​)​. ການຫຸ້ມຫໍ່ປ້ອງກັນຄວາມຊຸ່ມຊື່ນ; ສາງແລະການຂົນສົ່ງ.


ຂ່າວທີ່ກ່ຽວຂ້ອງ
ຄໍາແນະນໍາຂ່າວ
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ. ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ