ພາສາ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
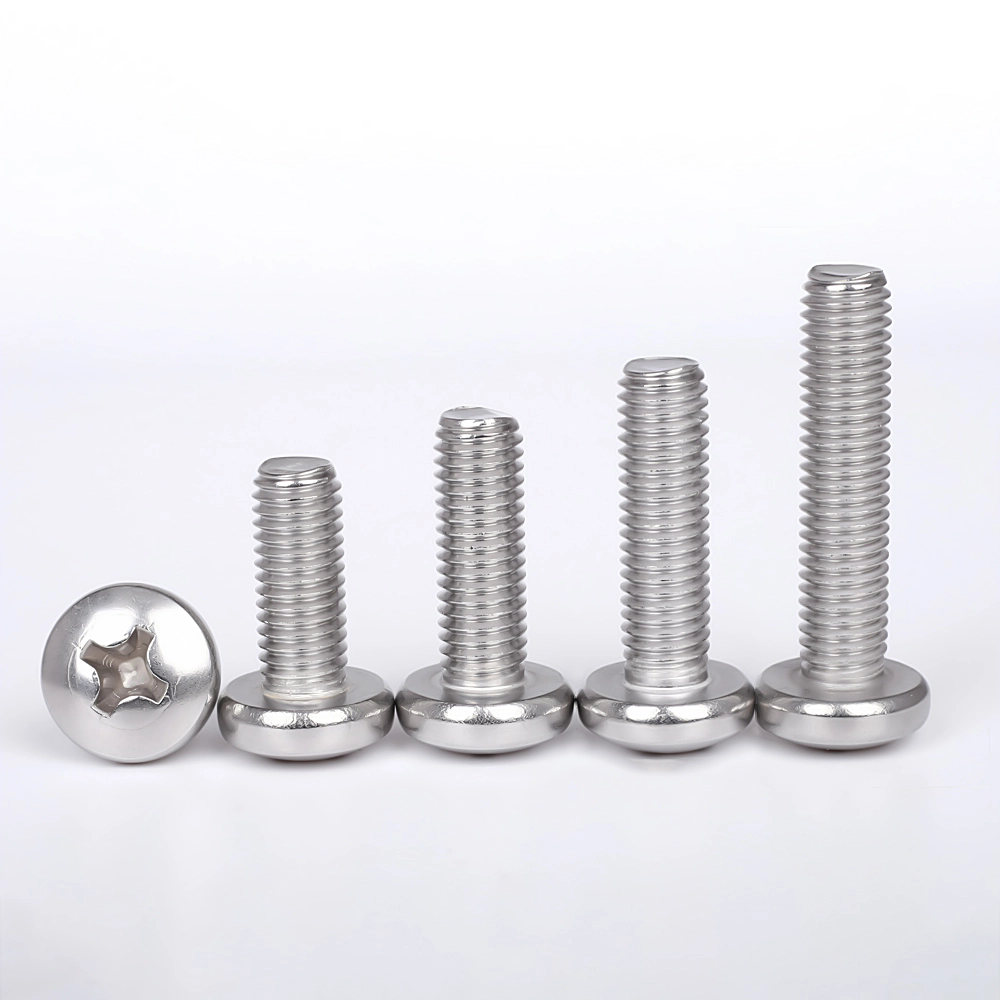
ການລົບກວນການປະກອບອັດຕະໂນມັດສາມາດເກີດຈາກ GB818 Pan Head Cross Recessed Machine Screw batch variations?
2026-09-11
ຜູ້ຊື້ OEM ເອເລັກໂຕຣນິກແລະຜູ້ຈັດຈໍາຫນ່າຍ fastener ອຸດສາຫະກໍາມັກຈະກວດສອບຄຸນນະພາບຂອງເຄື່ອງ screw ດ້ວຍການກວດກາຕົວຢ່າງຄູ່ມື. ຕົວຢ່າງຕົ້ນແບບທີ່ເລືອກດ້ວຍມືຜ່ານການກວດສອບມິຕິລະດັບ ແລະການທົດສອບດ້ວຍມື screwdriver. ການບ່ຽງເບນລະດັບ batch ທີ່ລະອຽດອ່ອນຫຼາຍອັນຍັງຄົງເບິ່ງບໍ່ເຫັນໃນລະຫວ່າງການເກັບຕົວຢ່າງດ້ວຍມື, ພຽງແຕ່ເອົາຊິ້ນສ່ວນເຂົ້າໄປໃນສາຍປະກອບອັດຕະໂນມັດຄວາມໄວສູງ, ເຮັດໃຫ້ເກີດການຢຸດແຖວທີ່ບໍ່ໄດ້ວາງແຜນໄວ້ ແລະຄ່າໃຊ້ຈ່າຍໃນການເຮັດວຽກໃໝ່ເພີ່ມເຕີມ.
ການບ່ຽງເບນທີ່ກ່ຽວຂ້ອງຂອງສາຍປະກອບສີ່ຢ່າງທີ່ບໍ່ຄ່ອຍໄດ້ເນັ້ນໃສ່ໃນເອກະສານມາດຕະຖານ:
- ການລອຍຕົວແບບຂ້າມຊ່ອງຄອດທີ່ເຮັດໃຫ້ເກີດການຂັບໄລ່ອອກເປັນໄລຍະໆພາຍໃຕ້ແຮງບິດການຜະລິດ
- ເຄື່ອງມືມ້ວນກະທູ້ສວມໃສ່ສ້າງເສັ້ນດ້າຍທີ່ບໍ່ສອດຄ່ອງກັນໃນຈໍານວນການຜະລິດຂະຫນາດໃຫຍ່
- ຄວາມໜາຂອງການເຄືອບພື້ນຜິວກະແຈກກະຈາຍຄ່າແຮງບິດທີ່ປ່ຽນແປງສໍາລັບສະຖານີຄວບຄຸມແຮງບິດ
- ຕົວເລກຄວາມຮ້ອນຂອງວັດຖຸດິບທີ່ຖອດຄູ່ເຮັດໃຫ້ໃບຮັບຮອງຕົ້ນແບບບໍ່ຖືກຕ້ອງສຳລັບຊຸດທີ່ສົ່ງມາ
ຄວາມສອດຄ່ອງຂອງເລຂາຄະນິດຂ້າມທາງສຳລັບການຂັບຂີ່ອັດຕະໂນມັດຄວາມໄວສູງ
ການທົດສອບຕົວຢ່າງຄູ່ມືທົນທານຕໍ່ຄວາມຜິດປົກກະຕິຮູບຮ່າງການຫຼຸດລົງເລັກນ້ອຍ. ເຄື່ອງມືປະກອບຫຸ່ນຍົນນຳໃຊ້ໂປຣໄຟລເວລາແຮງບິດຄົງທີ່; ຂະຫນາດນ້ອຍ recess ພຽງການລອຍລົມຂະຫນາດນ້ອຍການປ່ຽນແປງດ້ານການຕິດຕໍ່. ເຖິງແມ່ນວ່າສະກູທີ່ຜ່ານການກວດກາພາບສະຖິດຈະຜະລິດກ້ອງອອກເລື້ອຍໆ, ການສວມໃສ່ເລັກນ້ອຍແລະການປະກອບທີ່ຖືກປະຕິເສດໃນສາຍການຜະລິດ.
- ການສະແກນໂປຣໄຟລ໌ optical ເປັນຊ່ວງໄລຍະຂອງເລຂາຄະນິດຂ້າມທາງຜ່ານແຕ່ລະແຄມເປນການຜະລິດ
- ການທົດສອບຮອບວຽນແຮງບິດປະກອບອັດຕະໂນມັດແບບຈຳລອງໂດຍໃຊ້ປະເພດບິດໄດເວີທີ່ລູກຄ້າລະບຸ
ຮາດແວ Wanluo ປະຕິບັດການກວດສອບຈຸດທີ່ມີສ່ວນຂະຫຍາຍນອກເໜືອໄປກວ່າການເບິ່ງເຫັນທີ່ງ່າຍດາຍ, ການກັ່ນຕອງຫຼາຍທີ່ມີຄວາມສ່ຽງຕໍ່ການປະກອບຫຸ່ນຍົນກ່ອນການຫຸ້ມຫໍ່ເພື່ອສົ່ງອອກ.
ຄວາມໝັ້ນຄົງຂອງກະທູ້ທີ່ເໝາະສົມພາຍໃຕ້ຄວາມຄືບໜ້າຂອງເຄື່ອງມືການຜະລິດຂະໜາດໃຫຍ່
ສະກູຕົ້ນແບບແມ່ນຜະລິດດ້ວຍເຄື່ອງມ້ວນແບບໃໝ່. ຫຼັງຈາກຮອບວຽນຫຼາຍລ້ານສ່ວນ, ພື້ນຜິວທີ່ຕາຍແລ້ວຄ່ອຍໆຊຸດໂຊມລົງ. ຂະໜາດສະກູສ່ວນບຸກຄົນອາດຈະຍັງຢູ່ໃນແຖບຄວາມທົນທານຂອງການແຕ້ມຮູບ, ແຕ່ການປ່ຽນແປງໂປຣໄຟລ໌ສະສົມສ້າງພຶດຕິກໍາການມີສ່ວນຮ່ວມຂອງກະທູ້ທີ່ຜັນຜວນ.
ການບ່ຽງເບນທີ່ລະອຽດອ່ອນດັ່ງກ່າວບໍ່ສະແດງຫຍັງເລີຍໃນລະຫວ່າງການທົດລອງໃຊ້ດ້ວຍມືສະກູດຽວ ແຕ່ຈະນໍາເອົາການຕິດຂັດ ຫຼືການຫາຄູ່ທີ່ແຂງແກ່ນເປັນໄລຍະໆ ເມື່ອໃຫ້ອາຫານຢ່າງຕໍ່ເນື່ອງເຂົ້າໄປໃນຮູທີ່ຢູ່ອາໃສທີ່ແຕະໃສ່ໃນອຸປະກອນອັດຕະໂນມັດ.
- ປະຕິບັດມາດຕະຖານການກະຕຸ້ນປະລິມານການຜະລິດສໍາລັບການປັບລະດັບການຕາຍມ້ວນ thread
- ການເກັບຕົວຢ່າງເຄື່ອງວັດແທກ GO‑NO‑GO ບວກກັບການຢັ້ງຢືນໂປຣໄຟລ໌ບາງສ່ວນຕໍ່ການປ່ຽນແປງ
ຄວາມໜາຂອງການເຄືອບກະແຈກກະຈາຍ ປ່ຽນແປງປະສິດທິພາບຂອງແຮງບິດ
ຜູ້ຊື້ຫຼາຍຄົນພຽງແຕ່ລະບຸປະເພດຂອງການເຄືອບໂດຍບໍ່ມີການກໍານົດການປ່ຽນແປງຄວາມຫນາທີ່ອະນຸຍາດ. ຄວາມບໍ່ສະໝ່ຳສະເໝີຂອງຊັ້ນສັງກະສີ ຫຼື passivation ປັບປຸງຄ່າສຳປະສິດການສຽດສີຂອງພື້ນຜິວ. ໃນສະຖານີປະກອບ torque-locked, torque programmed ຄືກັນໃຫ້ຜົນບັງຄັບໃຊ້ clamping ຕົວຈິງທີ່ແຕກຕ່າງກັນຫຼາຍ.
batch ບາງອັນຈົບລົງພາຍໃຕ້ການຍຶດຕິດ ແລະ ມັກຈະມີການສັ່ນສະເທືອນໃນການບໍລິການ; ຄົນອື່ນສ້າງຄວາມສ່ຽງຕໍ່ເສັ້ນດ້າຍໃນໄລຍະການຮັດດ້ວຍຫຸ່ນຍົນ, ເຖິງແມ່ນວ່າສະກູທຸກອັນຈະເບິ່ງເປັນເອກະພາບກັນ.
- ການວັດແທກຄວາມໜາຂອງການເຄືອບຫຼາຍຈຸດທີ່ກວມເອົາຮາກຂອງ thread ແລະເຂດການຫັນປ່ຽນຫົວຫາ shank
- ການກວດສອບຄວາມຖືກຕ້ອງຂອງແຮງບິດທີ່ສະແດງເຖິງຕົວກໍານົດການປະກອບສະຖານີການຜະລິດທີ່ແທ້ຈິງ
ການກວດສອບຮອຍຄວາມຮ້ອນຂອງວັດຖຸດິບທີ່ແຍກຫຼັກຖານຕົວຢ່າງອອກຈາກສິນຄ້າຫຼາຍ
ບົດລາຍງານການທົດສອບວັດສະດຸທົ່ວໄປຈາກຈໍານວນຕົ້ນແບບບໍ່ສາມາດສະແດງໃຫ້ເຫັນການຂົນສົ່ງຜະລິດຕະພັນສໍາລັບການກວດສອບ OEM ອຸດສາຫະກໍາ. ບາງຜູ້ສະໜອງເຄື່ອງຍຶດເອົາເອກະສານ MTR ທີ່ເປັນຊຸດຕົວຢ່າງເກົ່າຄືນໃໝ່ເພື່ອດໍາເນີນການຜະລິດໃນພາຍຫຼັງໂດຍບໍ່ມີການອ້າງອີງຈາກຕົວເລກຄວາມຮ້ອນຂອງເຫຼັກກ້າຕົວຈິງ.
ສໍາລັບໂຄງການເອເລັກໂຕຼນິກ ແລະເຄື່ອງໃຊ້ໄຟຟ້າທີ່ຂຶ້ນກັບກົດລະບຽບການຕິດຕາມອົງປະກອບ, ເອກະສານທີ່ບໍ່ກົງກັນນີ້ສາມາດຂັດຂວາງການຍອມຮັບ QA ສິນຄ້າຂາເຂົ້າ, ເອກະລາດຂອງການປະຕິບັດກົນຈັກຂອງສະກູທາງດ້ານຮ່າງກາຍ.
- ຜູກມັດລະຫັດຊຸດສິນຄ້າສໍາເລັດຮູບໂດຍກົງກັບຕົວເລກຄວາມຮ້ອນຂອງໂຮງງານເຫຼັກກ້າທີ່ກົງກັນ
- ອອກບົດລາຍງານເອກະສານເປັນພາສາອັງກິດສະເພາະໂຄງການແທນທີ່ຈະແຜ່ຂະຫຍາຍໃບຢັ້ງຢືນການຕົ້ນແບບທີ່ບໍ່ມີການແຜ່ກະຈາຍ
ບັນຊີລາຍຊື່ການກວດກາເຕັກນິກ-condensed ສໍາລັບການຈັດຊື້ fastener ເປົ້າຫມາຍອັດຕະໂນມັດ-lines
- ເພີ່ມເລຂາຄະນິດແບບຂ້າມທາງ ແລະຄວາມຕ້ອງການຮອບວຽນຂອງຫຸ່ນຍົນ-ແຮງບິດທີ່ຈຳລອງພາຍໃນຂໍ້ມູນສະເພາະການສັ່ງຊື້
- ກໍານົດກະຕຸ້ນການບໍາລຸງຮັກສາ thread-rolling-die ແລະກົດລະບຽບການກວດສອບ thread-mode ແບບປະສົມ
- ລະບຸໄລຍະຄວາມໜາຂອງການເຄືອບທີ່ອະນຸຍາດ ບວກກັບການກວດສອບຄວາມດັນແຮງບິດສຳລັບສະຖານີປະກອບທີ່ຄວບຄຸມດ້ວຍແຮງບິດ
- ບັງຄັບໃຊ້ເອກະສານເຊື່ອມຕໍ່ຄວາມຮ້ອນ; ປະຕິເສດການນຳມາໃຊ້ໃໝ່ຂອງບົດລາຍງານເອກະສານຕົວຢ່າງຕົ້ນແບບແບບດ່ຽວ
ຂ່າວທີ່ກ່ຽວຂ້ອງ
- ເຮັດແນວໃດສະແຕນເລດ L Type Foundation Bolts ຮັບປະກັນການຍຶດຫມັ້ນໂຄງສ້າງທີ່ເຊື່ອຖືໄດ້?
- ເປັນຫຍັງທໍ່ສະແຕນເລດສະແຕນເລດຈຶ່ງສໍາຄັນສໍາລັບການແກ້ໄຂທີ່ເຊື່ອຖືໄດ້?
- ສິ່ງທີ່ເຮັດໃຫ້ສະແຕນເລດ T Bolt ເປັນທາງເລືອກທີ່ເຊື່ອຖືໄດ້ສໍາລັບການຍຶດທີ່ທັນສະໄຫມ?
- Screw Combination Socket Hex ປັບປຸງປະສິດທິພາບການຍຶດ?
- ຄວາມຜິດພາດໃນການຈັດຊື້ອັນໃດທີ່ເຮັດໃຫ້ໂຄງການສາຍເຊືອກສະແຕນເລດລົ້ມເຫລວ?